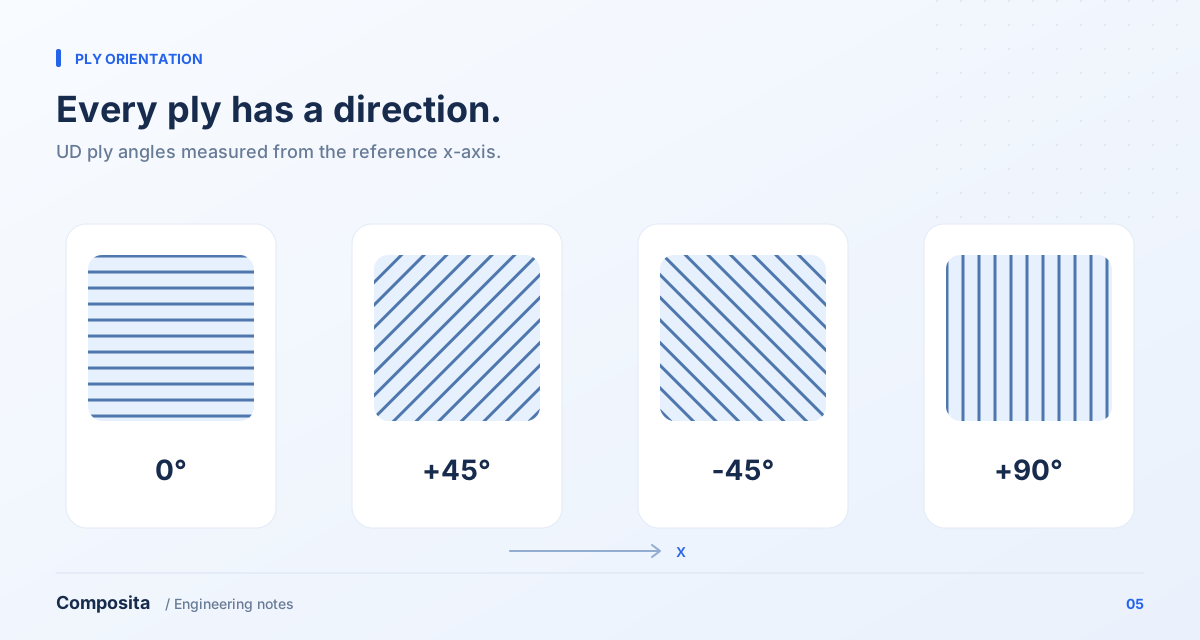
0° 必須有明確的參考方向
鋪層角度是相對於局部參考方向定義的。對一根機臂,零度可能沿長軸;對曲面零件,不同位置的方向可能需要另外定義。圖面、製造資料與分析模型必須使用一致的方向約定。
本文的單層(lamina / ply)是層合板(laminate)的組成單位;碳纖維強化聚合物稱為 CFRP。單向材料(UD)與織物也不能用同樣的想像解讀。一層織物可能包含兩組主要纖維方向;討論角度前,先確認材料形式、資料卡定義及裁切方式。
角度是調整方向性能的工具
以單向層為例,沿主載荷方向配置纖維,可以發揮該方向的承載能力。±45° 層常用於調整面內剪切與扭轉相關反應,90° 層則提供橫向的材料方向配置。但實際比例應由載荷與完整結構決定。
不能把「0° 承彎、45° 抗扭、90° 補強」當成獨立且完整的規則。彎曲也與各層離中面的距離有關,而接合、孔洞、曲率與局部負荷都可能改變設計需求。
相同角度比例,不代表相同結構行為
鋪層順序會影響彎曲與耦合行為。在經典層合板理論的線彈性假設下,材料與厚度對中面呈鏡射對稱的鋪層,其 B 矩陣為零,可消除伸張—彎曲耦合。相同材料、相同厚度的 +θ 與 −θ 層成對配置,則可使 A16 與 A26 為零;這種平衡配置不保證 D16 與 D26 也為零,因此不能一概宣稱所有彎扭耦合都已消除。
減層、補強片和轉折區域需要單獨檢查。即使總厚度相同,角度排列和鋪層覆蓋範圍不同,也可能產生不同的局部反應。製造時的偏角、厚度差與幾何限制同樣值得納入評估。
從少量可製造的候選方案開始
先固定材料、外形與載荷,再比較幾組明確可製造的鋪層,觀察質量、位移、控制層和主要失效模式。不要在輸入資料未確認時,就同時搜尋大量材料與角度組合。
- 在圖面與模型標示零度方向。
- 核對每層材料、厚度、角度及順序。
- 檢查候選方案的對稱性與平衡性。
- 與製造端確認鋪放、轉折及減層可行性。
- 依分析目標安排試片或零件量測。
參考資料與延伸閱讀
把你的工程問題帶給我們。
與 Composita 討論零件的材料選擇、結構設計與分析需求。